Contexte du projet :
L'usine fonctionne20 machines de moulage par injection (160–300 tonnes) pour les composants intérieurs et structurels automobiles. Le système de refroidissement d'origine utilisait de petites tours ouvertes, ce qui entraînait :
· Température de l'eau élevée en été (sshhh32°C), refroidissement irrégulier des moisissures, déformation partielle et marques de retrait, avec untaux de défauts de 6,5 %;
· La température de l'huile hydraulique dépasse souvent les limites indiquées.60°C, vieillissement rapide des joints, 2 à 3 arrêts par mois pour maintenance ;
· Consommation d'eau élevée due à l'évaporation et au soufflage, entartrage important, nettoyage fréquent des moisissures.
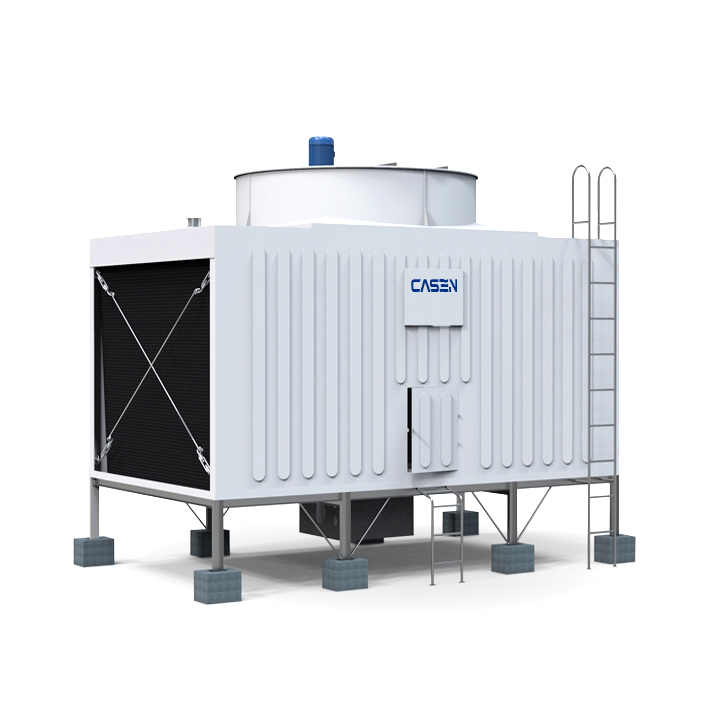
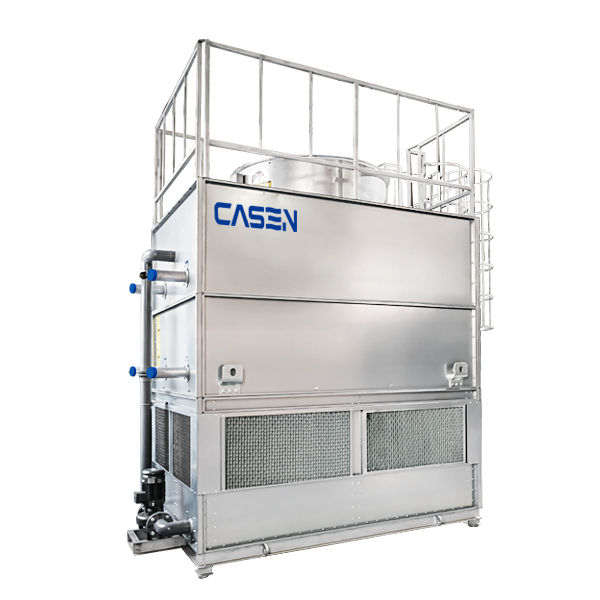
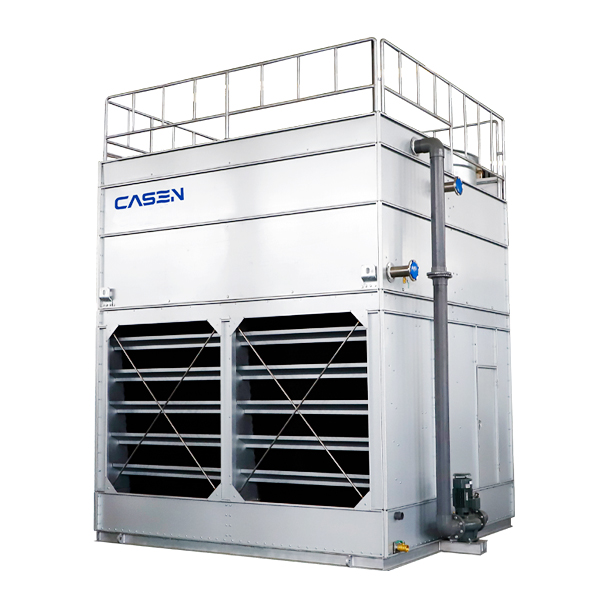
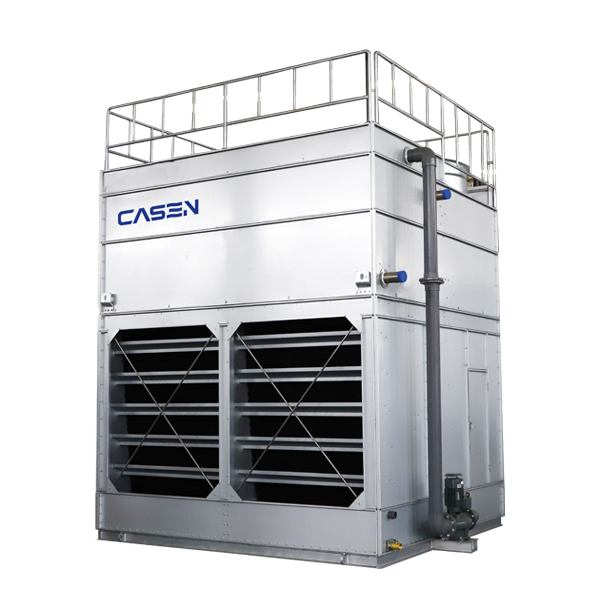
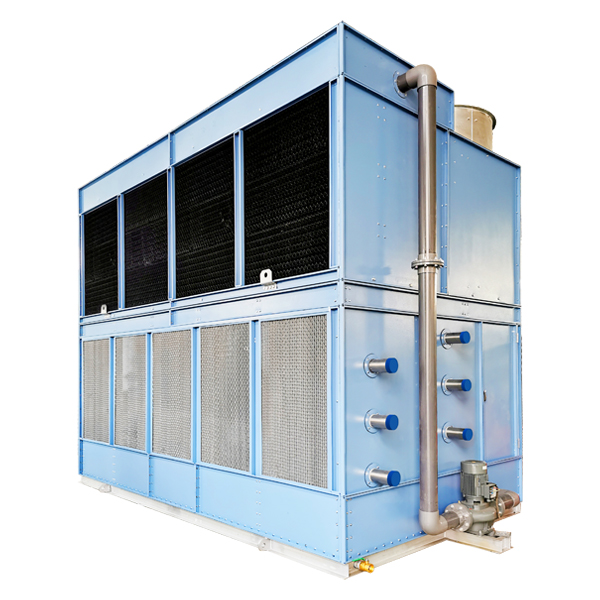
Afin d'améliorer la qualité, de réduire la consommation d'énergie et les coûts de maintenance, l'usine a été modernisée.grande tour de refroidissement ouverte à contre-courant pour le refroidissement centralisé.
Solution:
1. Configuration
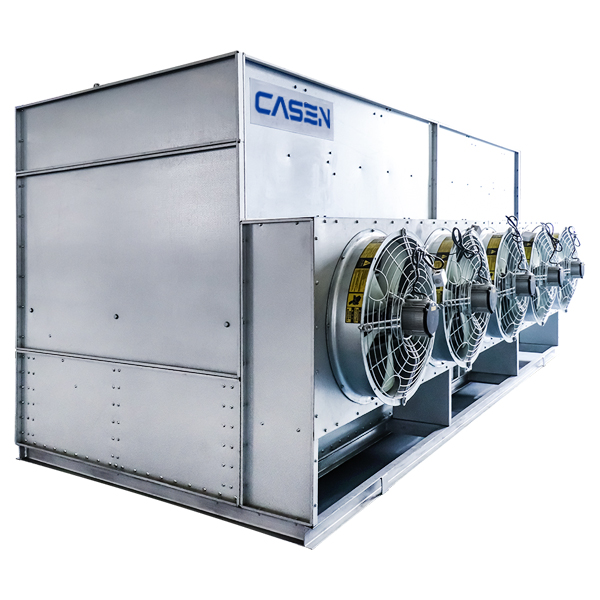
· 2 × Tours de refroidissement ouvertes modèle DBNL3-200 (1 en service + 1 en réserve), chacun200 m³/h débit ;
· Portée du refroidissement :Tous les circuits de moules + refroidisseurs d'huile hydraulique;
· Conception : entrée ≤ 42°C, sortie ≤ 30°C (extrêmes d'été).
1. Flux de processus : Moule d'injection / refroidisseur d'huile hydraulique → Collecteur d'eau chaude → Tour ouverte (échange de chaleur par pulvérisation + contre-courant) → Bassin d'eau froide → Pompes de circulation → Boucles de refroidissement de la machine d'injection.
Exploitation et contrôle
· Contrôle automatique de la température: Ventilateurs à fréquence variable en fonction de la température de l'eau de sortie ;
· Ajout d'eau, purge et prétraitement adoucissant pour minimiser l'entartrage.
Résultats et avantages :
1. Qualité du produit
· La température du moule s'est stabilisée à25–30°C, variation de température < ±1,5°C ;
· Le taux de défauts a diminué.6,5 % à 1,2 %, céder jusqu'à98,8%.
1. Fiabilité des équipements
· La température de l'huile hydraulique est maintenue à40–55°C, aucune alarme de surchauffe ;
· Durée de vie des joints doublée, temps d'arrêt pour maintenance réduit de70%.
1. Économies d'énergie et de coûts
· Amélioration de l'efficacité de la circulation de l'eau,~40 % d'économies d'eau annuelles;
· Ventilateurs à fréquence variable + garnitures à haut rendement,~25 % d'économies d'énergie;
· Coût annuel total (eau + électricité + entretien) réduit de~50 000 $.
Commentaires des clients :
« Depuis que nous sommes passés à un système de refroidissement centralisé avec de grandes tours ouvertes, notre atelier de moulage par injection fonctionne à des températures stables, la qualité des pièces est bien meilleure, les temps d'arrêt ont diminué et les coûts énergétiques sont plus faibles. Nous avons constaté un retour sur investissement évident en six mois. »

